Флюсы и проволока ESAB для автоматической сварки SAW
Сварка под флюсом (SAW) — высокопроизводительный метод для продольных и кольцевых швов большой протяжённости. ESAB разработал сбалансированные пары «флюс — проволока», где химический состав флюса компенсирует выгорание легирующих элементов из сварочной ванны.
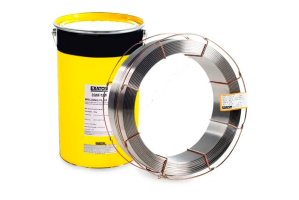
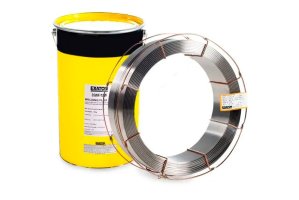
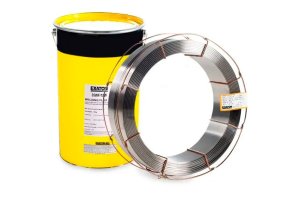
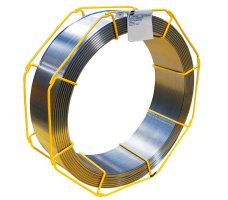
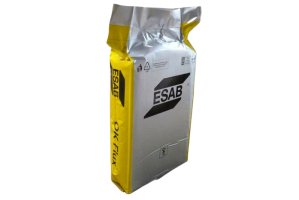
Принцип работы SAW по ESAB:
Флюс подаётся на кромки перед дугой, расплавляется и образует шлаковую защитную корку, которая:
- изолирует жидкий металл от кислорода и азота воздуха;
- замедляет охлаждение шва, позволяя газам выйти (уменьшает пористость);
- легирует шов через восстановление оксидов из флюса.
Классификация флюсов ESAB:
1. Агломерированные флюсы — серия OK Flux 10.хх
- Технология: механическое смешивание компонентов в порошок с последующим запеканием при 750–850°C.
- Преимущества: возможность точной регулировки состава (от основных до рутиловых).
- Основные партии:
- OK Flux 10.40 — для углеродистых и низколегированных сталей (сварочно-технологические свойства — отличное отделение шлака).
- OK Flux 10.62 — основной высокопрочный флюс для легированных сталей (σ_в до 780 МПа).
- OK Flux 10.71 — для двухдуговой сварки и сварки на повышенных скоростях (до 2 м/мин без дефектов).
2. Плавленые флюсы — серия OK Flux 10.хх
- Технология: расплавление шихты в электропечи при 1400–1600°C → грануляция.
- Преимущества: стабильный химический состав по всей партии, нулевая гигроскопичность.
- Пример: OK Flux 10.16 — алюмосиликатный флюс для малоуглеродистых сталей (дешёвый, универсальный).
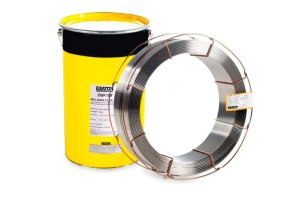
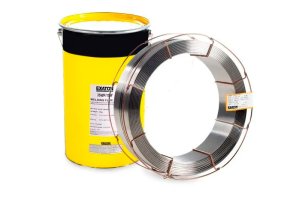
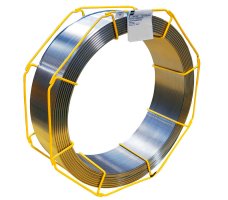
Проволока OK Autrod для SAW:
- Состав подбирается под флюс: например, OK Autrod 12.20 (C 0,08%, Mn 1,2%) + OK Flux 10.40 дают наплавленный металл с σ_в 480–550 МПа и ударной вязкостью -40°C (KCV ≥ 47 Дж).
- Диаметр проволоки: 2,0 / 2,4 / 3,2 / 4,0 мм.
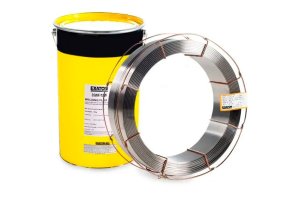
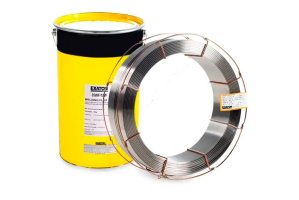
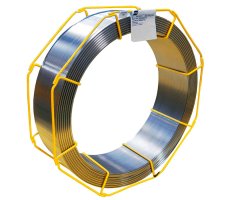
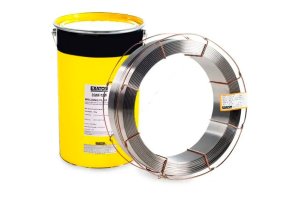
- Навивка: бухты BS 200 (20–25 кг) или барабаны 250–500 кг для автоматических линий.
Ключевые параметры для подбора режима SAW:
|
Параметр |
Значение |
|---|---|
|
Вылет электрода |
25–40 мм (зависит от тока) |
|
Слой флюса |
25–50 мм над поверхностью |
|
Скорость сварки |
до 120 м/ч |
|
Род тока |
постоянный (обратная полярность) или переменный (для алюминия) |
Контроль качества ESAB:
Для каждой партии флюса измеряется базовое число (основность) по формуле Boniszewski:
- B < 0,9 — кислые флюсы (хорошо для тонких листов, хуже на высоких скоростях);
- B = 1,0–1,6 — нейтральные/универсальные;
- B > 1,8 — основные флюсы для склонных к холодным трещинам сталей (высокая стойкость против водорода).
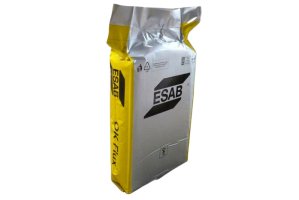
«КТК» поставляет флюсы ESAB в герметичных мешках по 25 кг с влагопоглотителем (массовая доля воды ≤ 0,05%). Срок годности при правильном хранении — 5 лет. Перед использованием рекомендуется прокалка флюса при 300–350°C в течение 2 часов (особенно для основных флюсов, иначе — пористость шва).