Неплавящиеся вольфрамовые электроды ESAB для TIG
Вольфрамовые электроды ESAB производятся из поликристаллического вольфрама (чистота ≥ 99,95%) с равномерным распределением активирующих добавок. Они определяют стабильность дуги, лёгкость поджига и форму пятна нагрева при сварке TIG и плазменной резке.
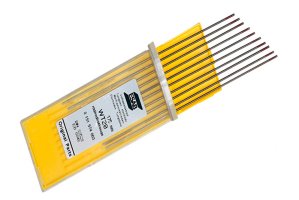
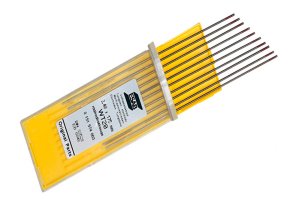
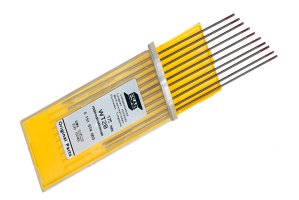
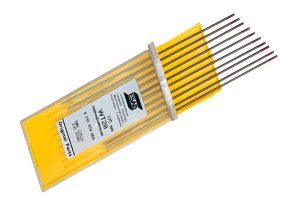
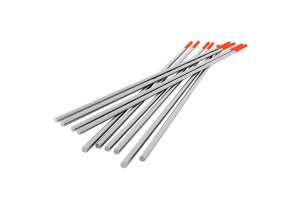
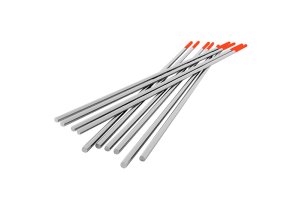
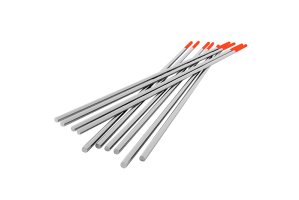
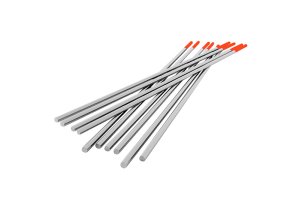
Типы электродов ESAB (маркировка по AWS A5.12 / ISO 6848):
1. Чисто вольфрамовые — WP (зелёный маркер)
- Состав: W ≥ 99,8%, без добавок.
- Особенности: нестабильная дуга на переменном токе, «сползание» пятна.
- Применение: только переменный ток для сварки алюминия и магния классическим способом (с балансом 50/50). В современной практике вытеснены редкоземельными.
2. Церированные — WC20 (серый маркер)
- Добавка: CeO₂ — 1,8–2,2%.
- Преимущества: лёгкий поджиг (даже при низком напряжении холостого хода), хорошая работа на переменном и постоянном токе.
- Применение: нержавейка, медь, титан (DC), алюминий (AC). Лучший выбор для инверторов средней ценовой категории.
3. Лантанированные — WL15, WL20 (золотой и синий маркеры)
- Добавка: La₂O₃ — 1,3–1,7% (WL15) или 1,8–2,2% (WL20).
- Преимущества: минимальный износ, стабильное пятно при течение 200+ часов, стойкость к загрязнениям.
- Применение: универсальный электрод для всех металлов и токов. Рекомендован для роботизированной сварки.
4. Иттрированные — WZ8 (белый маркер)
- Добавка: ZrO₂ — 0,7–0,9%.
- Преимущества: высокая стойкость к термическому удару, дуга не смещается даже при перегреве.
- Применение: переменный ток высокой мощности (> 300 А) — сварка толстого алюминия, магниевых сплавов.
5. Торированные — WT20 (красный маркер) — сняты с производства ESAB в ЕС, но доступны для РФ по спецзаказу из старых партий.
- Добавка: ThO₂ — 1,7–2,2% (слаборадиоактивен).
- Преимущества: самая стабильная дуга на постоянном токе, не образует «грибка» на кончике.
- Применение: постоянный ток для нержавейки, титана, никелевых сплавов. Требует сухой заточки (пыль — альфа-излучатель).
Геометрия и подготовка:
- Диаметр: 1,0 / 1,6 / 2,0 / 2,4 / 3,2 / 4,0 / 6,0 мм.
- Длина: 150 мм или 175 мм (стандарт ISO).
- Заточка:
- для постоянного тока — острый конус (угол 18–30°);
- для переменного тока — сферическое закругление на конце (радиус 0,5–1,5 диаметра электрода).
Контроль качества ESAB:
Каждый электрод проходит неразрушающий контроль на скрытые продольные трещины и равномерность распределения оксидов по сечению (микроанализ не менее чем в 5 точках). Отклонение диаметра — ±0,05 мм, что критично для цанговых зажимов горелок TIG.
Упаковка: герметичные пластиковые тубы по 10 штук (с влагопоглотителем внутри). Срок хранения не ограничен при условии отсутствия механических повреждений упаковки.